想知道钢板_石油裂化管现货直供产品有多棒?看视频就够了,它比千言万语都更有说服力!
以下是:江苏南通钢板_石油裂化管现货直供的图文介绍
鑫铭万通商贸(南通市分公司)拥有一支经验丰富、技术创新的专业【江苏南通就近无缝方管、南通就近固定钢管、江苏南通本地补偿钢管】研发团队。优质创新、诚信合作、互惠互利、共同发展是鑫铭万通商贸(南通市分公司)持续发展的永恒目标。

激光焊接的工艺及流程,分析了在优化工艺参数下焊接接头的显组织、耐腐蚀性能和力学性能. 显组织分析表明:焊缝窄且宽度均匀,未发现裂纹等缺陷;双面超薄不锈钢复合板的激光双面焊接具有成形性能好,焊缝金属与覆层不锈(略)连接良好.PSP法、CSP法和PSS法的激光焊缝晶粒均比母材的小。
随着超大规模集成电路的特征线宽不断减小,导致号传输延时、功耗增大以及互连阻容耦合增大等问题,为了解决这一问题,多孔低(超低)k介电材料越来越引起人们的注意。通过在前驱气体D5源中添加甲烷,由ECRCVD沉积技术制备出了SiCOH薄膜,由于在SiCOH低k薄膜的致孔工艺及后道工艺中,薄膜需要经受400~450℃的热冲击,因此首先对不同甲烷流量下真空退火前后薄膜的结构、表面形貌和湿水性进行了研究。在真空热处理过程中,热稳定性较差的碳氢基团发生了热解吸,使Si-O-Si网络结构以及链式结构发生交联而形成鼠笼结构,从而提高了薄膜中孔隙的含量,并使薄膜表面更平整。
随着超大规模集成电路的特征线宽不断减小,导致号传输延时、功耗增大以及互连阻容耦合增大等问题,为了解决这一问题,多孔低(超低)k介电材料越来越引起人们的注意。通过在前驱气体D5源中添加甲烷,由ECRCVD沉积技术制备出了SiCOH薄膜,由于在SiCOH低k薄膜的致孔工艺及后道工艺中,薄膜需要经受400~450℃的热冲击,因此首先对不同甲烷流量下真空退火前后薄膜的结构、表面形貌和湿水性进行了研究。在真空热处理过程中,热稳定性较差的碳氢基团发生了热解吸,使Si-O-Si网络结构以及链式结构发生交联而形成鼠笼结构,从而提高了薄膜中孔隙的含量,并使薄膜表面更平整。

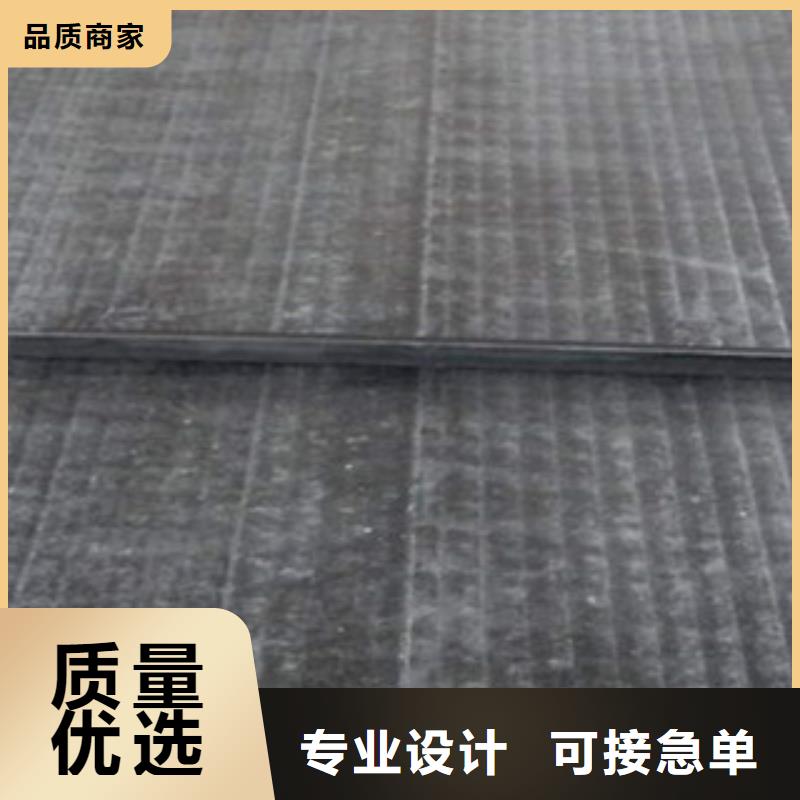
研究表明,堆焊层的裂纹数量越多,越细小,分布越广 ,则堆焊复合耐磨板焊接应力释放的越彻底,母板焊后变形越小,应用中越。
另外,堆焊复合耐磨板若表面没有裂纹或很少的裂纹,则视为不合格产品,这是因为堆焊层表面硬度和耐磨性没有达到技术要求。
但是我公司为了迎合市场需要,生产了高铬合金板与普通基板复合而成的堆焊复合耐磨板,其表面没有裂纹是因为生产工艺不同。天津鑫铭万通焊割机械有限公司高品质零配件,我们追求每一局部、细节的,只有高品质,才能铸就高性能整机。我们相,表里如一才是好的产品。


(4)预热和焊后热处理
①预热。因该钢在室温下的韧性很低,很容易在接头处产生裂纹。因此。采用同质焊接材料刚性较大的构件需进行预热,但温度不宜过高,取既能防止过热脆化,又能防止裂纹的 预热温度,一般为150~230℃。母材含铬量越高,板厚拘束度应力越大,预热温度也需适当提高。
②焊后热处理。对要求有耐蚀性的焊接结构,为使其接头组织均匀,提高塑性、韧性和耐蚀性,焊后一般需进行热处理。其温度在750~850℃之间,热处理中应快速通过370~540℃区间,应防475℃脆化,对于σ相析出脆化倾向大的钢种,应避免在550~820℃长期加热。
奥氏体焊接材料焊接时,可不进行预热和焊后热处理。为提高塑性,Cr25Ti、Cr28和Cr28Ti钢焊后也可进行热处理。
①预热。因该钢在室温下的韧性很低,很容易在接头处产生裂纹。因此。采用同质焊接材料刚性较大的构件需进行预热,但温度不宜过高,取既能防止过热脆化,又能防止裂纹的 预热温度,一般为150~230℃。母材含铬量越高,板厚拘束度应力越大,预热温度也需适当提高。
②焊后热处理。对要求有耐蚀性的焊接结构,为使其接头组织均匀,提高塑性、韧性和耐蚀性,焊后一般需进行热处理。其温度在750~850℃之间,热处理中应快速通过370~540℃区间,应防475℃脆化,对于σ相析出脆化倾向大的钢种,应避免在550~820℃长期加热。
奥氏体焊接材料焊接时,可不进行预热和焊后热处理。为提高塑性,Cr25Ti、Cr28和Cr28Ti钢焊后也可进行热处理。