


更新时间:2026-11-18 08:13:02 ip归属地:宿迁,天气:晴转多云,温度:0-11 浏览次数:137 公司名称: 上沅工程技术(宿迁市分公司)
| 产品参数 | |
|---|---|
| 厂家 | 上沅 |
| 规格 | 规格齐全 |
| 型号 | 多种 |
| 产地 | 河北 |
| 材质 | Q345C |
| 颜色 | 灰色 |
| 加工方式 | 机加工 |
| 范围 | 网架支座球形钢支座供应范围覆盖江苏省、南京市、苏州市、连云港市、无锡市、常州市、淮安市、徐州市、盐城市、镇江市、南通市、泰州市、宿迁市、扬州市 宿城区、宿豫区、沭阳县、泗阳县、泗洪县等区域。 |




支座施工钢网架平面安装:
1)放球:将己验收的焊接球,按规格、编号放入安装节点内同时应将球调整好受力方向与位置。一般将球水平中心线的环形焊缝置于赤道方向。有肋的一边在下弦球的上半:
2)放置杆件:将备好的杆件,按规定的规格布置钢管杆件放置杆件前,应检查杆件的规格、尺寸,以及坡口、焊缝间隙将杆件放置在二个球之间,调整间隙,点固。
3)平面网架的拼装应从中心线开始,逐步向四周展开,先组成封闭四方网格,控制好尺寸后,再拼四周网格,不断扩大。注意应控制累积误差,一般网格以负公差为宜。
4)平面网架焊接,焊接前应编制好焊接工艺和网接顺序,防止平面网架变形。
5)平面网架焊接应按焊接工艺规定,从钢管下侧中心线左边20—30mm处引弧,向右焊接,逐步完成仰焊、主焊\爬坡焊、平焊等焊接位置。
6)球管焊接应采用斜锯齿形运条手法进行焊接,防止咬肉。
7)焊接运条到圆管上侧中心线后,继续向前焊20-30mm处收弧。
8)焊接完成半圆后,重新从钢管下侧中心线右边20-30mm处反向起弧,向左焊接,与上述工艺相同,到顶部中心线后继续向前焊接,填满弧坑,焊缝搭接平稳,以保证焊缝质量。


支座的养护
1、支座使用期间就定期每查一次、保养一次。
2、检查支座与上、下连接件是否有破坏,检查螺栓是否剪断或松动,焊缝是否开裂等。
3、旋动固定螺母,清洗干净后重新上油,以免锈死。
4、检查支座本身高度变化,此变化反应聚四氟乙烯板的磨耗状况,当高度变化超过 4 ㎜时应大修。
5、检查防锈漆完好程度,如有脱落应用砂布磨出钢体并呈现出金属光泽后重新上漆。
6、特殊情况发生后(如*震、破坏性大风等),应及时检查上述内容。


网架支座橡胶垫块是为适应现代建筑需要的一种板式橡胶支座产品,解决大跨度结构因温度变化而产生的水平位移和建筑结构之间的隔震、减震要求而设计的。网架支座橡胶垫块是由多层橡胶片和多层加劲钢板经加压、硫化制成,具有足够的竖向钢度,以支撑上部结构的垂直载荷。同时,通过其良好的弹性和较大的剪切变形,来满足上部结构因温度变化而引起的支撑结构的推力,并通过网架支座橡胶垫块的耗能起到减震、隔震作用。网架支座橡胶垫块定位通孔,通过螺栓将垫块固定在支撑结构上。


上沅工程技术(宿迁市分公司)主营产品 宿迁本地附近万向球铰支座、江苏宿迁本地附近摩擦阻尼支座、宿迁本地加劲橡胶支座,公司凭着良好的信誉和优质的服务赢得广大客户的支持。经过全体员工的努力,现公司提供更优质,、的服务给广大的同行,厂家和商家;并具备一批专业的、年轻的骨干队伍,我公司本着以客户为主,诚信di yi的服务宗旨。公司成立以来,始终坚持“思路决定出路,人品铸就产品”的经营理念,连续多年被评为“文明企业”、“重点骨干企业”、“质量达标企业”、“重合同,守信用”企业,客户赠于“这里信得过”称誉。

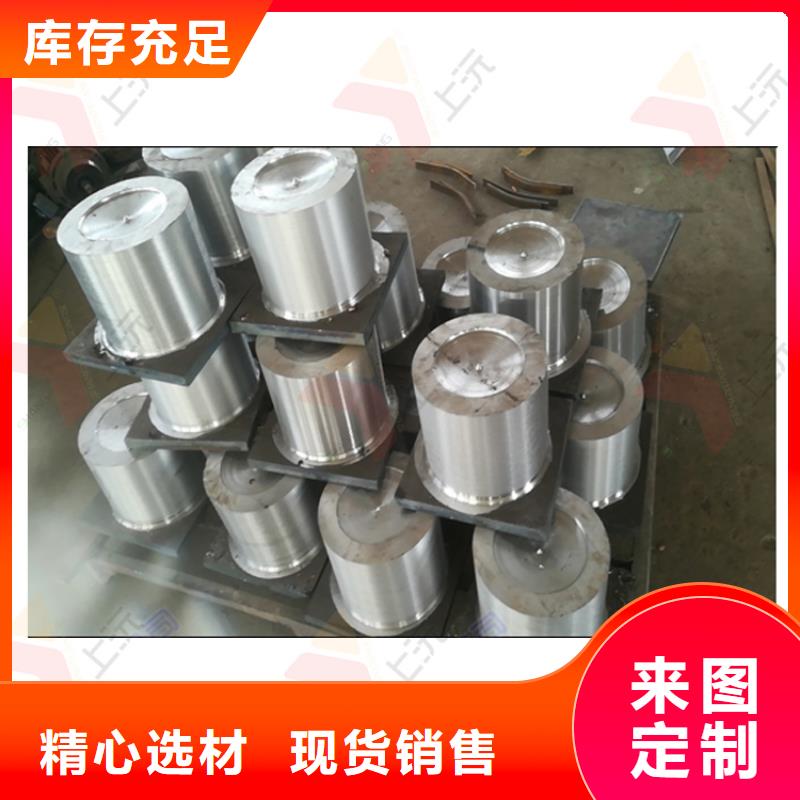
支座的安装
1、支座的安装方案、连接形式应与结构设计人员具体商定,以保证上、下部结构与支座的可靠连接和功能发挥。
2、下部钢筋砼柱的标号不得低于C40级。
3、柱内配筋应参考本支座设计时的研究分析结果,即在自柱顶沿柱轴线方向柱脚方向的0.25b至0.6b的高度范围内(b为柱截面宽度),增大水平箍筋截面的配置,其增加量依承载力分析结果确定。
4、活动支座根据设计需要在上支座板与滑板之间设置偏值。
5、支座和预埋钢板的连接若采用焊接时,要采取降温措施,或对边断续焊的方法,防止支座钢件过热而损坏聚四氟乙烯板,橡胶密封圈和5201硅脂
6、安装前应使下部结构的标高和水平度满足设计要求。支座四角高差不大1mm
7、支座中心线应与主梁中心线及下部结构安装线重合。
8、支座安装就位后,底板与预埋钢板焊接就符合设计要求。待梁体施工完毕后,应立即拆除临时连接。

