


联系我们

桥梁护栏 灯光复合立柱生产加工
更新时间:2026-11-18 05:08:57 ip归属地:镇江,天气:阴转晴,温度:1-13 浏览次数:38 公司名称: 华尔新材料科技(镇江市分公司)
| 产品参数 | |
|---|---|
| 产地 | 山东 |
| 品牌 | 聚晟 |
| 可定制 | 是 |
| 范围 | 桥梁护栏 灯光复合立柱供应范围覆盖江苏省、南京市、苏州市、连云港市、无锡市、常州市、淮安市、徐州市、盐城市、镇江市、南通市、泰州市、宿迁市、扬州市 京口区、润州区、丹徒区、丹阳市、扬中市、句容市等区域。 |




华尔新材料科技(镇江市分公司)主要生产经营: 镇江本地附近不锈钢立柱、江苏镇江本地拉丝不锈钢栏杆、镇江本地环湖观光护栏我公司为使产品更加符合客户需求,公司实行一套完整标准的售前,售中,售后服务。公司为客户提供定制化服务。我们公司始终遵循“质量为主,客户至上,诚信为本”的经营理念。致力于提供高品质的产品,完善的售后服务,快捷的供货。无论您身处何方,都能感受到我们专业技术人员迅捷优良的服务。公司以良好的信誉、优质的产品、雄厚的实力、低廉的价格享誉全国30多个省、市、自治区、直辖市,产品深得用户依赖。欢迎新老客户来电垂询。


不锈钢复合管焊接过程中,工件和焊料熔化形成熔融区域,熔池冷却凝固后便形成材料之间的连接。这一过程中,不锈钢复合管通常还需要施加压力。焊接的能量来源有很多种,包括气体焰、电弧、激光、电子束、摩擦和超声波等。19世纪末之前, 的焊接工艺是铁匠沿用了数百年的金属锻焊。早的现代焊接技术出现在19世纪末,先是弧焊和氧燃气焊,稍后出现了电阻焊。20世纪早期,随着 次和第二次世界大战开战,不锈钢复合管对军用器材廉价可靠的连接方法需求极大,故促进了焊接技术的发展。今天,随着焊接机器人在工业应用中的广泛应用,研究人员仍在深入研究焊接的本质,继续开发新的焊接方法,以进一步提高焊接质量。
不锈钢复合管的压力是比较大的,而且它不容易变形,色泽又是比较光亮的,对于不锈钢复合管的各种的耐磨性能比较好,各种的应用都是比较广泛的。不锈钢复合管虽然是比较坚固,也是比较耐用,但是它在使用中还是出现了很多的问题的,比较常见的就是不锈钢复合管变形,在护栏和护栏上是能看出来的,常见的不锈钢变形是一个比较重要的问题,也是影响使用和形象的一个比较重要的因素之一。
这样的一些折线,往往会贯穿,整个不锈钢复合管的纵向。而在不锈钢复合管的纵向被贯穿,在进行折叠的时候,就会出现开裂的情况。甚至有一些不锈钢复合管,在折叠之后,就直接断掉了。


不锈钢复合管护栏是指设置于桥梁上的护栏?
不锈钢复合管护栏是指设置于桥梁上的护栏。
其目的是为了防止失控车辆越出桥外,具有使车辆不能突破、下穿、翻越桥梁以及美化桥梁建筑的功能。 今天,就
来介绍一下如何划分不锈钢复合管护栏的防撞等级。
划分不锈钢复合管护栏的类型方法很多,除按设置位置划分外,还可按构造特征、防撞性能等划分。按设置位置可分
为桥侧护栏、桥梁中央分隔带护栏和人行、车道分界处护栏;按构造特征可分为梁柱式(金属制和混凝土)护栏、钢筋
混凝土墙式扩栏和组合式护栏;按防撞性能可分为刚性护栏、半刚性护栏和柔性护栏。
一般常见的护栏形式有混凝土护栏、波形梁护栏和缆索护栏。 桥梁护栏形式的选择,首先应根据公路等级,综合考
虑其性、协调性、需防护对象的特性及现场几何条件等因素确定防撞等级,然后再根据本身结构、经济性以及施
工和养护维修等因素进行构造形式的选择。
其埋置方式有立柱直接埋入式、法兰盘连接式和通过传力钢筋把桥梁护栏和桥面板浇注成一体三种方式,条件许可时
,可采用抽换式护栏。


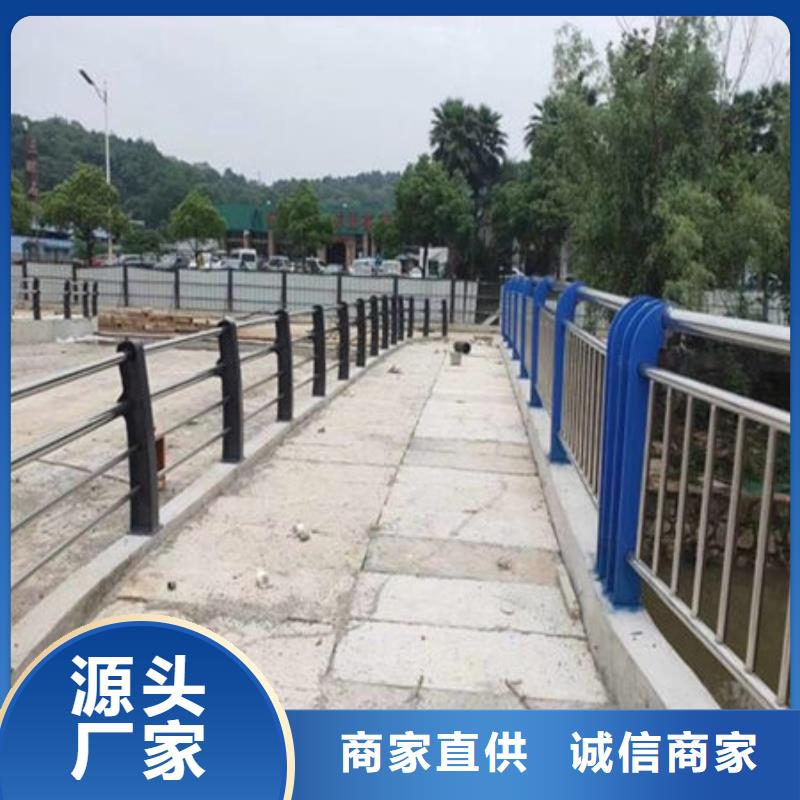
1、桥梁护栏的防撞性能:所选取的护栏型式在强度上必须能有效的吸收设计碰撞能量,阻止相应失控车辆越出桥外或进入对向车道并使其正确改变行驶方向。
该原则主要是从公路等级、桥梁护栏外侧的危险物特征等方面考虑,即防撞等级的确定。该原则是所有所选护栏都应满足的基本要求,所以在是否是合理选择的问题上本条原则上不能作为判别依据。
2、受碰撞后的护栏变形程度:受碰撞后护栏的大动态变形量不应超过可允许的变形距离。
该原则主要是考虑车辆碰撞后是否允许一定的变形。例如:桥梁结构物一般都位于地面以上很高处,过大的变形容易导致护栏承受出现除车辆碰撞力以外的其他荷载类型,使受力变得更为复杂。而钢护栏一般较砼护栏柔一些,若需要两者受碰撞后的变形一致,则钢护栏需要更大的刚度,对钢护栏材料也相应较高。


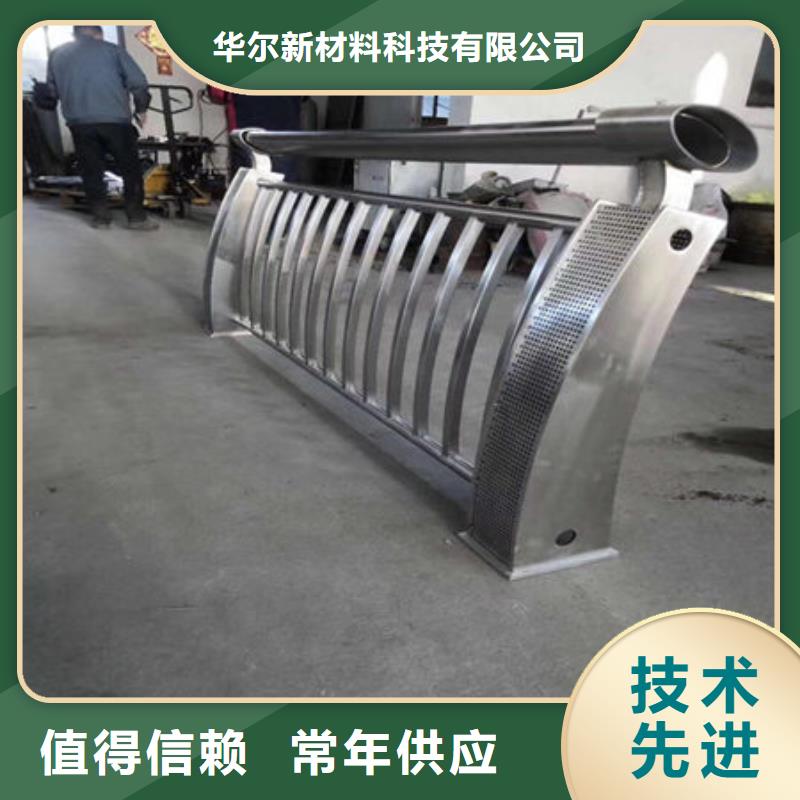
1、预埋底板
装置预埋件(后加埋件)护栏预埋件的装置只能选用后加埋件做法,其做法是选用膨胀螺栓与钢板来制造后置连接件,先在土建底层上放线,断定立柱固定点的方位,然后在地面上用冲击钻钻孔,再装置膨胀螺栓,螺栓保持满足的长度,在螺栓定位今后,将螺栓拧紧同时将螺母与螺杆间焊死,防止螺母与钢板松动。扶手与墙体面的连接也同样采取上述办法。
2、放线
在加埋件施工的时候,或许发作差错,所以在立柱装置之前,应从头放线,以断定埋板方位与焊接立杆的准确性,如有偏差,及时修正。
3、焊接立柱
装置立柱、焊接立柱时,需双人配合,一个扶住钢管使其保持垂直,在焊接时不能晃动,另一人施焊,要四周施焊,并应符合焊接规范。
4、焊接面管,玻璃连接件
扶手与立柱在装置前,通过拉长线放线,根据场地的倾斜角度及所用扶手的圆度,在其上端加工出凹槽。然后把扶手直接放入立柱凹槽中,从一端向另一端顺次点焊装置,相邻扶手装置对接准确,接缝严密。相邻钢管对接好后,将接缝用不锈钢焊条进行焊接,然后镶配有机玻璃。
5、抛光打磨
全部焊接好后,用手提砂轮机将焊缝打平砂光,直到不显焊缝。
6、装置玻璃
镶配有机玻璃,玻璃等栏板,护栏玻璃类型、厚度应符合规划要求,并应运用厚度不小于12mm的钢化玻璃。